厚片吸塑与薄片吸塑的区别及应用场景
一句话结论:薄片吸塑是"包装工艺",为产品做保护和展示;厚片吸塑是"结构件工艺",直接做出能承重、能装配的塑料壳体。二者的分界线通常在 2mm 左右——薄片多为 0.1–2mm 的卷材,厚片多为 2–12mm 的板材(特殊件可达 15mm 以上)。
一、核心区别速查表
| 对比维度 | 薄片吸塑 | 厚片吸塑 |
|---|---|---|
| 片材厚度 | 0.1–2mm,以卷材为主 | 2–12mm,以单张板材为主 |
| 常用材料 | PVC、PET、PETG、PS、PP | ABS、PC、PMMA、PETG、HDPE、PP/ABS 改性料 |
| 成型方式 | 低压真空成型,速度快、可连续自动化 | 加热温度更高(ABS 约 140–180℃),需更强真空/气压与冷却定型 |
| 模具 | 石膏模、树脂模、电木模,成本低、周期短 | 铸铝模或钢模,强度与精度要求高 |
| 后加工 | 冲切、裁边、简单印刷 | CNC 雕刻、铣边、打孔、打磨、喷漆、预埋螺母 |
| 成本结构 | 单件成本低,适合百万级大批量 | 模具费仅为注塑的 1/10–1/20,小批量更划算 |
| 产品定位 | 一次性包装、内托 | 可长期反复使用的结构件、外观件 |
二、工艺差异:为什么"厚"不是简单加厚
加热与成型。薄片材薄、导热快,几秒即可软化,成型周期短;厚片需均匀加热至软化而不下垂,温度窗口窄,加热不均会导致局部拉薄甚至破裂,因此壁厚均匀性控制是厚片的主要难点。
模具与设备。薄片成型吸力小,模具可"轻量化";厚片成型压力大、尺寸大(常见 2m 级,大型件可达 3–6m),模具必须抗变形并做表面处理,通常配铸铝模。
后加工。薄片出来后主要是刀模冲切;厚片几乎必经 CNC 五轴铣削——孔位、装配边、开口都靠铣削保证精度,这是厚片成本中不可忽略的一环。
三、应用场景
薄片吸塑:一切"要被看见、被保护"的小件
- 食品包装:水果盒、糕点托、生鲜托盘(PET/PP 为主,需食品级认证)
- 药品泡罩:药片铝塑泡罩、医疗器械吸塑盒
- 电子内托:手机、耳机、配件定位托盘(PS 挺括、可抗静电/导电处理)
- 日化与玩具:泡壳、吸卡包装、对折盒、化妆品内托
主要诉求是低成本、高透明、高速量产、货架展示性。
厚片吸塑:一切"要立得住、扛得住"的大件
- 家电:冰箱内胆、空调面板、洗衣机与电视后盖(替代注塑,兼顾大尺寸与轻量化)
- 汽车与特种车:仪表板、门板、保险杠、导流罩、设备舱外壳,新能源车轻量化进一步推高用量
- 医疗:CT、监护仪等设备的弧形外壳与器械托盘,可采用医疗级 ABS,并参照 FDA 相关要求评估
- 工业与展示:设备机箱机柜罩、机器人外壳、物流周转托盘、广告灯箱、展示架
主要诉求是结构强度、大尺寸一体成型、低模具投入、小批量可行——相比钣金可减重 30%–50%,且一体成型无拼接缝,减少漏水、漏灰、锈蚀问题。
四、四步选型法
- 看功能:只做保护和展示 → 薄片;要承重、装配、当外壳 → 厚片。
- 看尺寸:超过 1.5m、要求整体无接缝 → 基本锁定厚片。
- 看批量:百万级标准化件 → 薄片自动化产线更省;几十到几千件的大件 → 厚片模具摊薄成本更优。
- 看精度:装配公差在 ±0.1mm 级、有倒扣深筋等复杂结构 → 需评估改用注塑;厚片在高精度件上确有局限。
五、常见问题 FAQ
Q1. 厚片吸塑和薄片吸塑的分界线是多少?
A:通常以 2mm 左右为界:薄片多为 0.1–2mm 的卷材,厚片多为 2–12mm 的单张板材,特殊件可达 15mm 以上。
Q2. 我的产品该选薄片还是厚片?
A:只做保护和展示、追求低成本,选薄片;需要承重、装配、当外壳,选厚片。再结合尺寸、批量、精度综合判断。
Q3. 厚片吸塑为什么比薄片贵?
A:材料更厚,加热与成型窗口更窄,模具(铸铝模/钢模)投入更高,且后道多需 CNC 铣削加工,综合成本自然更高。
Q4. 厚片吸塑能替代注塑吗?
A:在大尺寸、中小批量、需要一体成型的外壳件上可行,模具费约为注塑的 1/10–1/20;但对 ±0.1mm 级装配精度、复杂倒扣结构,仍建议评估注塑。
Q5. 薄片吸塑常用什么材料?
A:常见 PVC、PET、PETG、PS、PP;食品接触类以 PET、PP 为主,电子内托常用 PS 并可做抗静电处理。
Q6. 厚片吸塑能做多大尺寸?
A:常见 2m 级,大型件可达 3–6m,适合家电、汽车、设备外壳等大尺寸一体成型件。
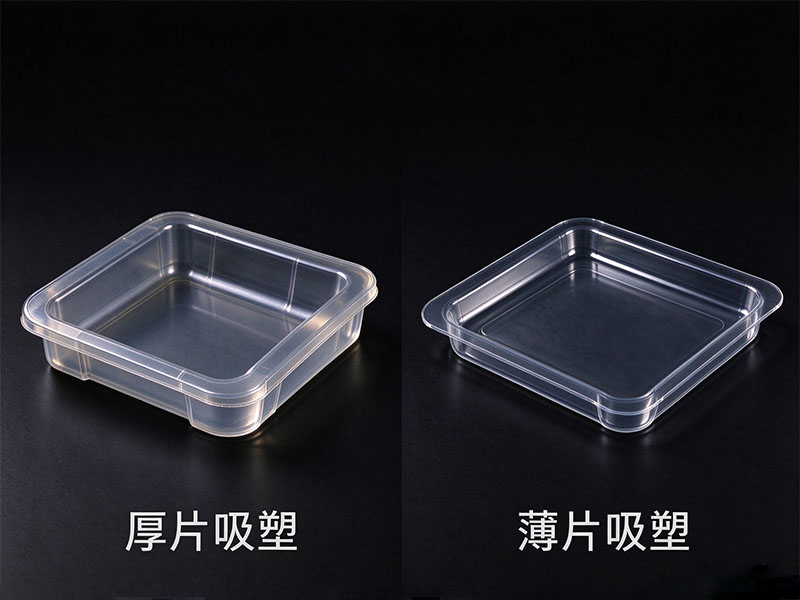
厚片吸塑(左)与薄片吸塑(右)制品对比
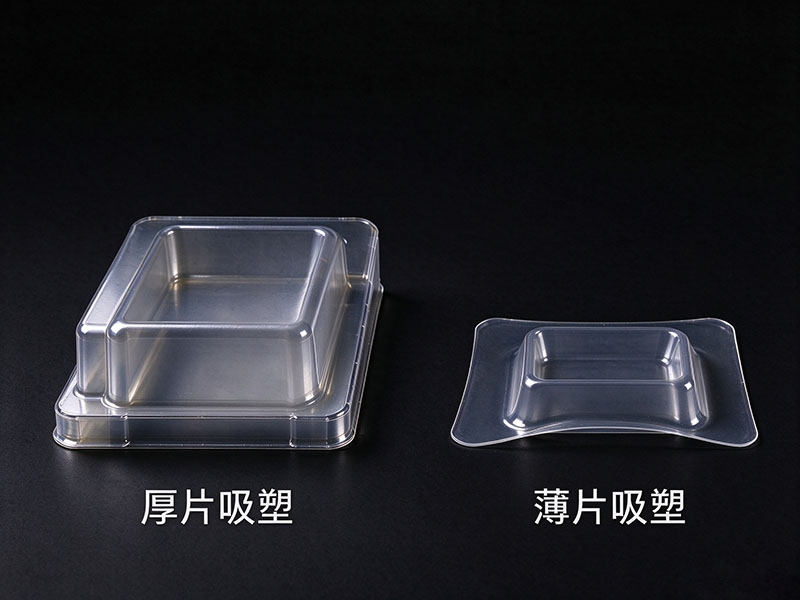
厚片吸塑(左)与薄片吸塑(右)食品盒对比