吸塑 vs 注塑 vs 吹塑:三种工艺怎么选?
同样是塑料件,选吸塑、注塑还是吹塑,远不只是工艺名称的差别——它直接决定你的模具投入、单件成本、精度上限和量产节奏。不少采购和产品负责人在这一步吃过亏:先比单价下单,最后却卡在精度或交期上。这篇文章用直白的语言,讲清三种工艺的区别、选型逻辑和真实案例,帮你一次选对。
一、先分清:三种工艺各是什么
吸塑(热成型):把塑料片材加热软化,再用真空或气压让片材贴合到模具表面成型。它擅长做薄壁、大面积、浅腔的产品,比如托盘、内衬、包装盒,材料多用 PP、PET、PVC、PS 等片材。主要优势是模具成本低、开模快,非常适合打样和小批量试产。
注塑:把熔融塑料在高压下注入闭合模具,冷却定型后开模取出。它擅长做精密、复杂、有严格公差要求的立体零件,比如外壳、齿轮、连接件,可选材料也更广,常见 ABS、PC、PP、尼龙等。注塑精度高、可大批量稳定生产,但模具费用和开发周期都更高。
吹塑:把挤出的管状塑料坯放进模具,向内部充气吹胀,使坯料贴合模具内壁定型。它专门用来做中空制品,比如瓶子、桶、油箱、玩具空壳,常用 HDPE、PP 等材料。工艺复杂度和模具成本都介于吸塑与注塑之间。
简单说,吸塑是"片材成型",注塑是"注模成型",吹塑是"吹气成型"。三者没有好坏之分,只有适不适合,关键看产品需求。
二、一张表看清核心差异
下表从成型原理、精度、壁厚、成本、批量和典型产品六个维度做对比,可作为初步选型的对照表。
表 1 三种工艺核心参数对比
| 维度 | 吸塑 | 注塑 | 吹塑 |
|---|---|---|---|
| 成型原理 | 片材热成型贴合模具 | 熔料高压注入闭合模具 | 管坯充气吹胀定型 |
| 精度 | 中等(约±0.5mm) | 高(约±0.05mm) | 中等(约±0.3mm) |
| 常用壁厚 | 0.15–3mm | 0.5–6mm | 0.3–3mm |
| 模具成本 | 低 | 高 | 中 |
| 单件成本 | 中等 | 量大时更低 | 中等 |
| 适用批量 | 小批/打样 | 大批量 | 中大批量 |
| 典型产品 | 托盘、内衬、包装盒、灯罩 | 外壳、齿轮、连接件 | 瓶、桶、油箱、中空玩具 |
注意,上表中的精度、壁厚只是常见经验范围,具体还要看材料、模具和产品结构。吸塑片材越薄越省料,但太薄强度不足;注塑精度高,但模具投入和周期明显更高;吹塑壁厚相对均匀,适合有承压或容积要求的中空件。选型前建议先和厂家确认可实现的公差与壁厚,避免按理想值设计最后难以落地。
三、三步选出合适的工艺
第一步,看形状。产品是空心的(瓶、桶、罐、油箱),基本锁定吹塑;实体件则进入下一步判断。
第二步,看精度与批量。需要高精度且大批量,选注塑;薄壁、大面积、小批量,选吸塑更划算;如果只是打样验证设计,也优先考虑吸塑,成本低、改模快。
第三步,算总账。注塑开模贵,但量足够大时单件成本反而更低;吸塑模具便宜,适合打样和小批量试错,再逐步转产。判断时把开模费、单件价和预期产量一起摊到总成本里看,不要只盯单一指标。
补充一个实用经验:如果产品还在频繁改版、批量又不稳定,先上吸塑打样比直接开注塑模具稳妥得多——注塑改模成本高、周期长,而吸塑模具便宜,改版几乎可以跟着走。等款式、结构和批量都稳定下来,再评估是否转注塑来进一步摊薄单件成本。
四、真实案例:企业都是怎么选的
下面几个案例来自上海广舟包装制品有限公司公开的成功案例页,都是吸塑(真空成型)工艺的落地应用,很能说明"什么场景该选吸塑"。
电子行业:42 格电子抗静电吸塑托盘,为电子元件提供精准分区槽位,配合抗静电材质,实现运输中的防磕碰与防静电保护。
食品行业:为食品企业定制六粒装青团吸塑盒,透明盒身直接呈现产品,兼顾保鲜与美观,是食品包装的常见做法。
物流装备:为某物流设备公司定制 PP 吸塑内衬,让内衬贴合设备结构,提升包装品质与运输保护性。
跨境出口:汽车吸塑托盘配套进出口公司出口韩国,完成跨境包装交付,验证了吸塑托盘在出口场景的适用性。
这些案例有一个共同点:需求都落在"薄壁、分格、透明展示、内衬保护"上。这类需求用吸塑,成本低、周期短,是从打样到量产衔接较顺的工艺之一。
可以看出,吸塑的价值在于用较低的模具投入,覆盖电子、食品、物流、外贸等跨行业的中小批量包装需求;当同类产品放量到数万件以上、且对精度和一致性要求更高时,才需要考虑是否转注塑。
五、三个常见误区
误区一:吸塑做不了复杂结构。错,吸塑确实更依赖模具设计与后道裁切,但通过分格、加强筋也能满足多数功能需求。
误区二:注塑成本一定更高。错——注塑贵在模具,量大时单件成本反而更低。
误区三:吹塑只能做瓶子。错,油箱、工具箱、中空玩具都是吹塑的主场。
六、常见问题 FAQ
视结构而定。吸塑模具多采用铝模或石膏模,成本通常为注塑模具的数分之一甚至更低,开模与改模都更快;注塑钢模精度高但投入大,适合结构定型后的量产。
优先吸塑。吸塑开模快、成本低,适合打样与小批量试产;等结构、批量稳定后,再评估是否转注塑摊薄单件成本。
常见 0.15–3mm。片材越薄越省料,但强度会下降;具体厚度按产品承重、保护需求和成型深度确定。
瓶、桶、油箱这类封闭中空件基本锁定吹塑;若是开口容器或浅腔结构,也可以考虑吸塑成型。
高精度、复杂立体零件选注塑(约±0.05mm 级);吸塑精度约±0.5mm,更适合外观件、包装件与内衬。
七、结语
选型本质是"形状 × 精度 × 批量 × 成本"的权衡:中空选吹塑,精密大批量选注塑,薄壁小批量选吸塑。先定形状,再看精度和批量,最后算总账,基本不会选错。如果产品还处在打样阶段,不妨先用吸塑快速验证,等需求稳定再决定是否转注塑量产。
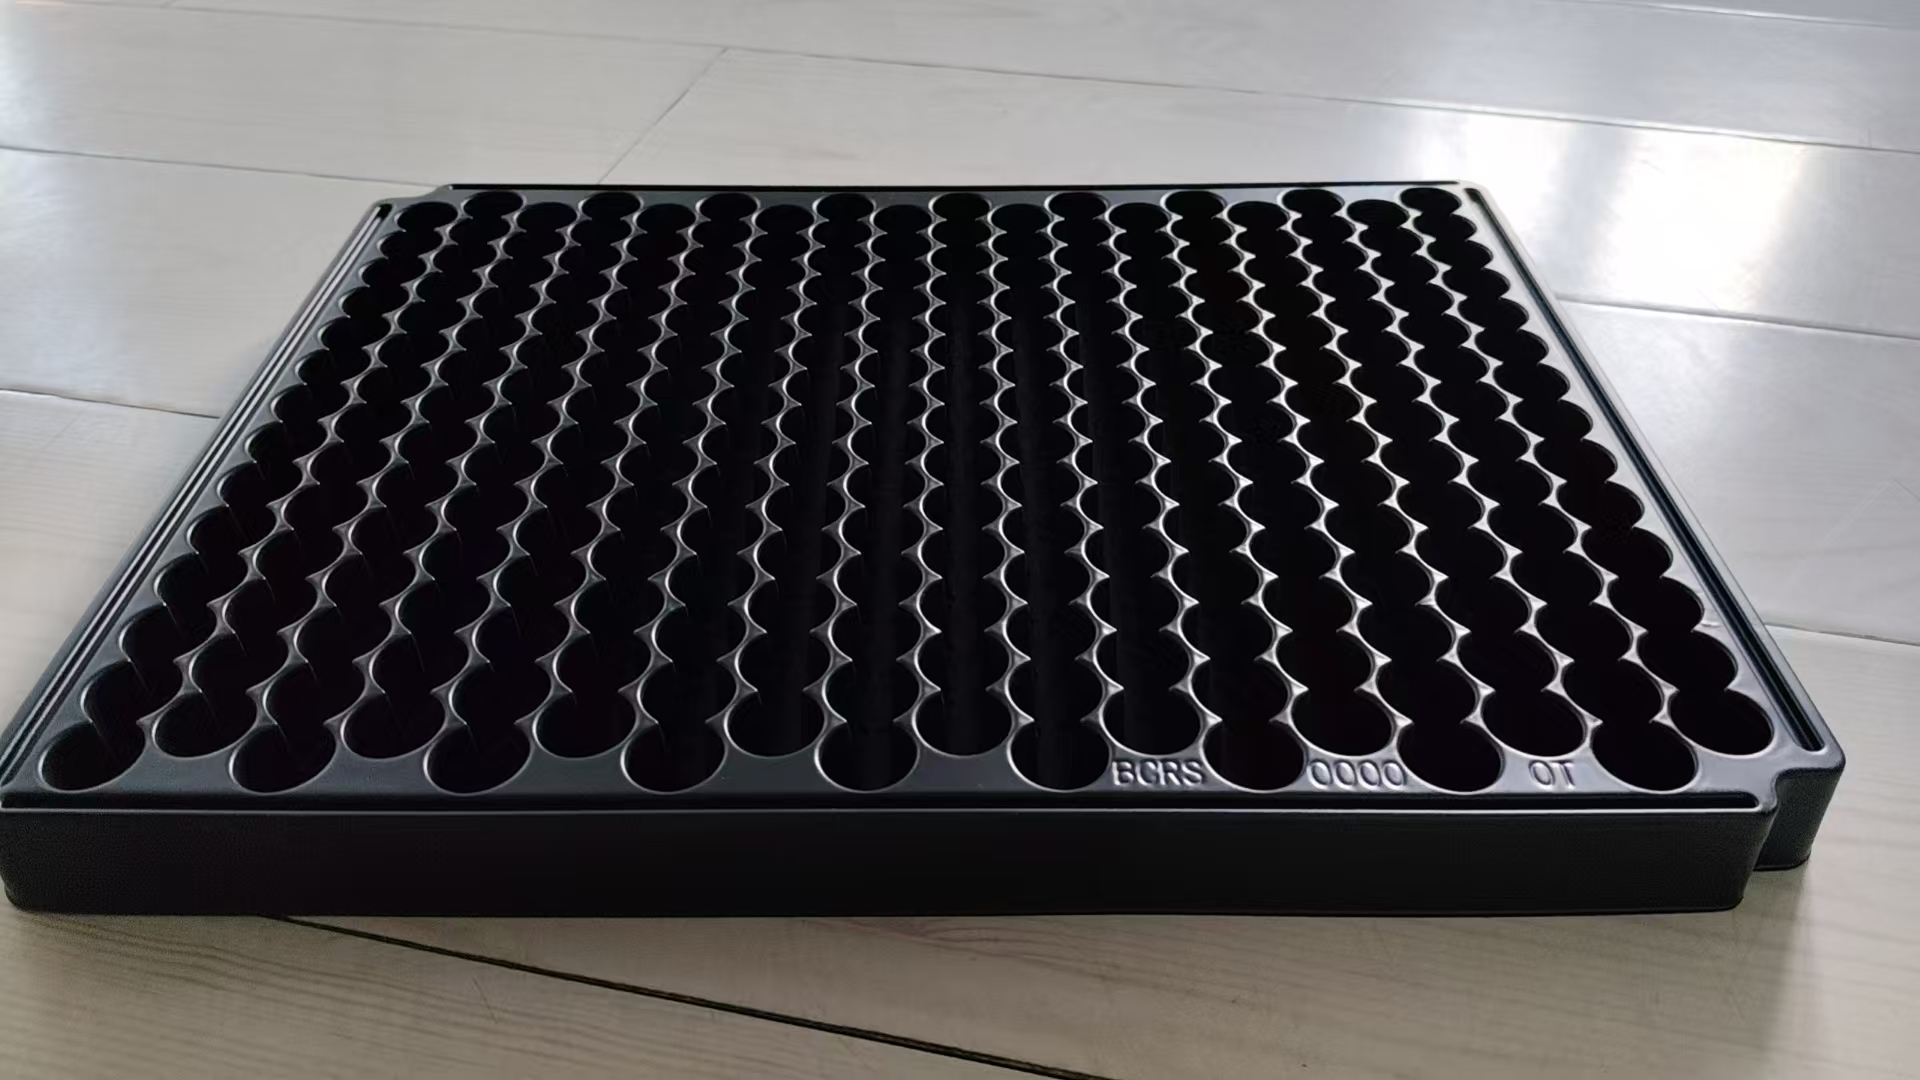
吸塑包装
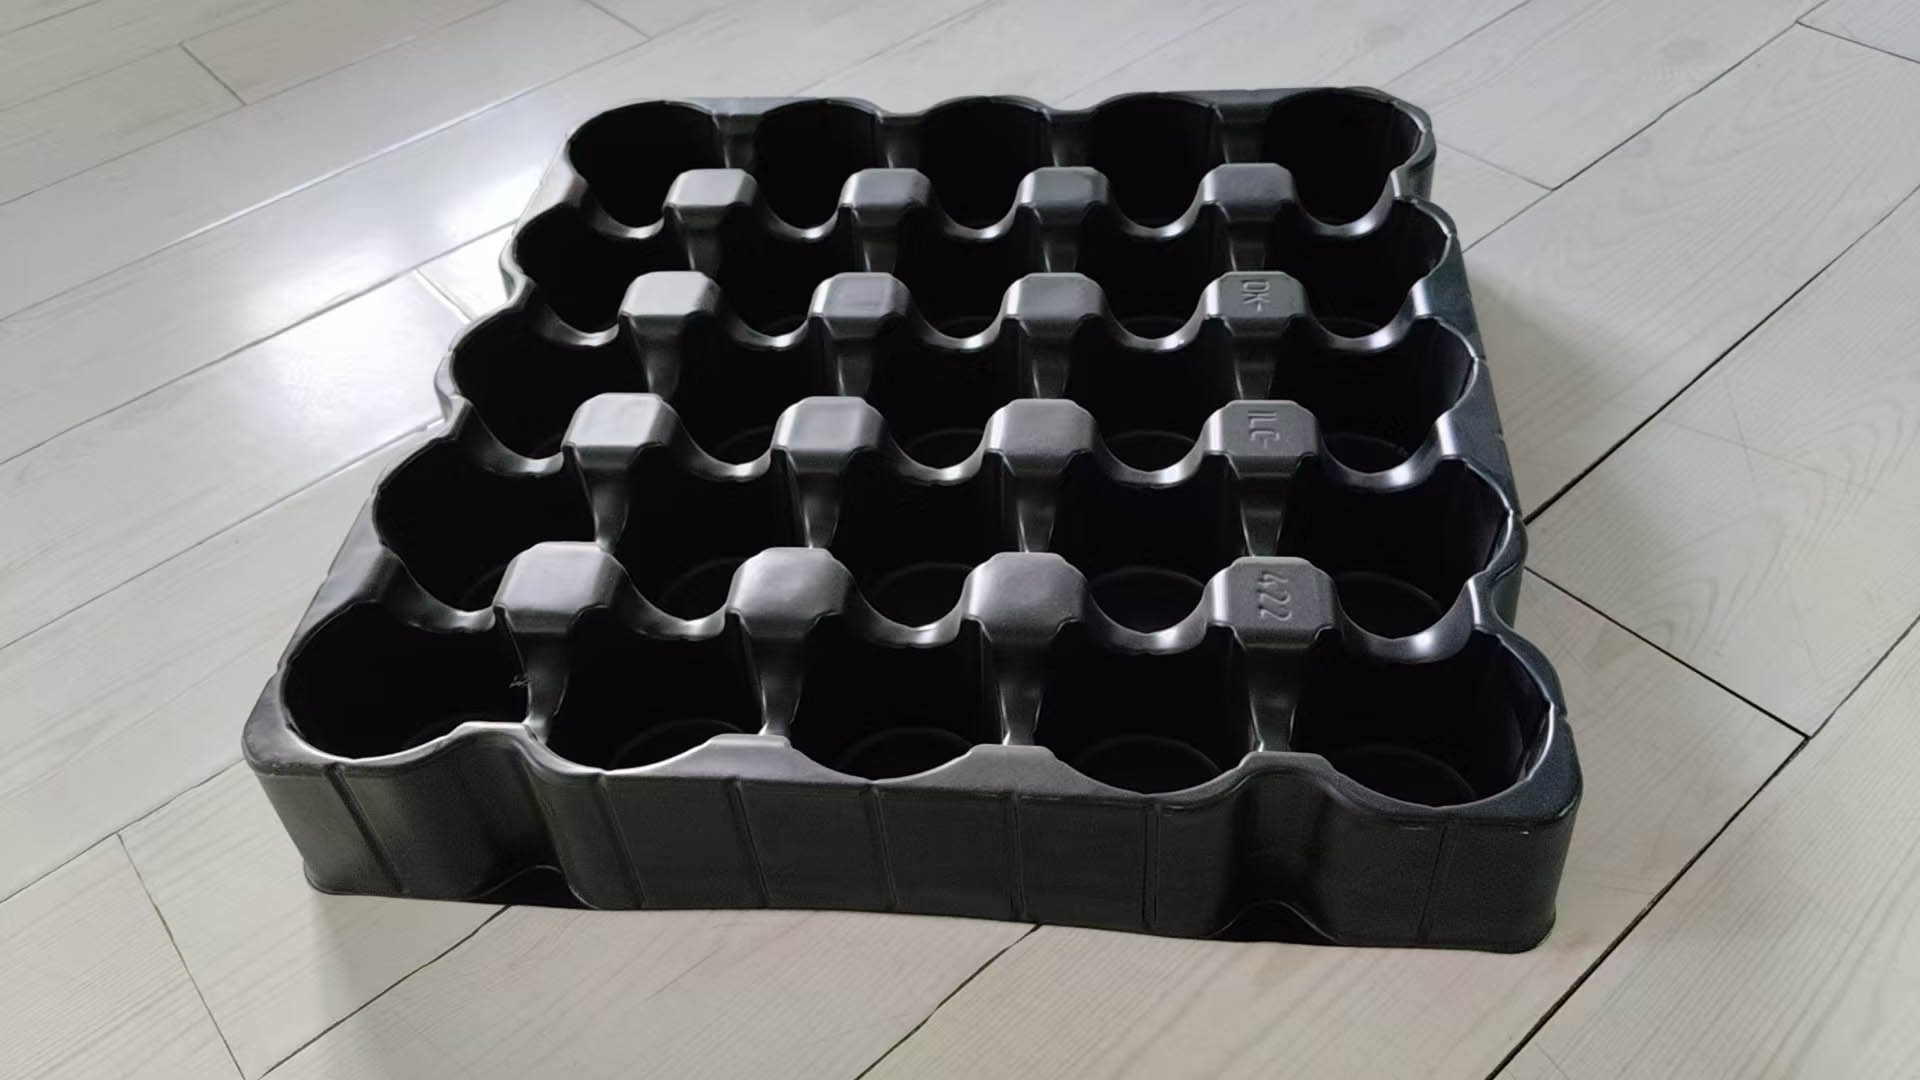
吸塑制品